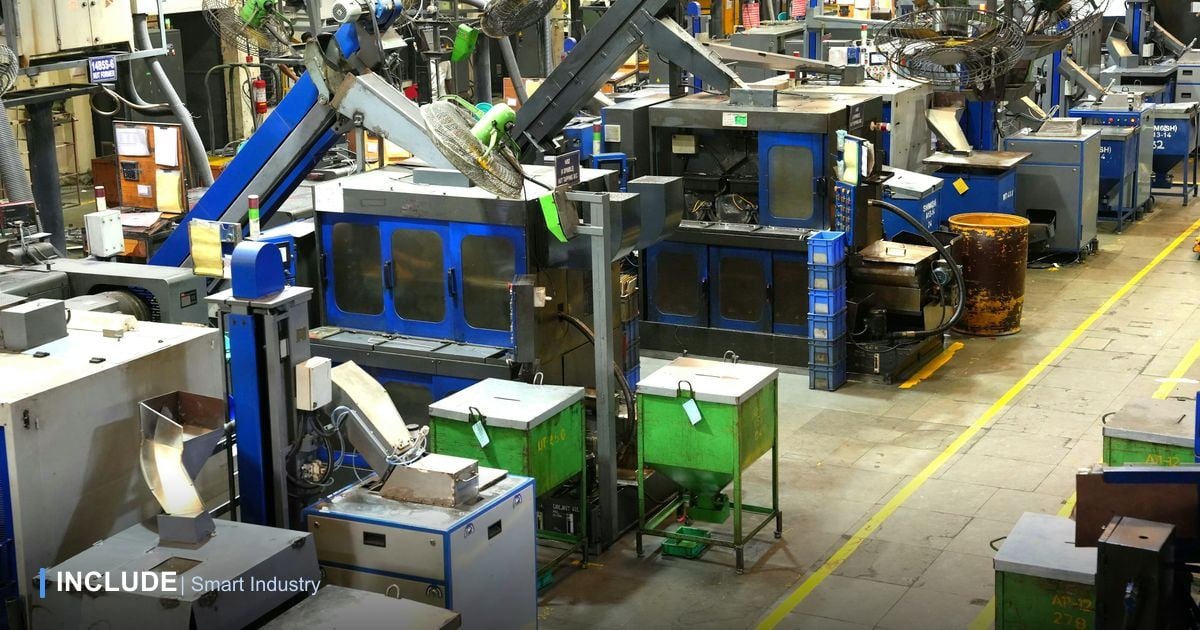
Mesin di stasiun tiga berhenti. Operator mengangkat tangan, menunggu team leader lewat, lalu team leader mencari teknisi. Lima belas menit kemudian mesin jalan lagi, tetapi tidak ada yang mencatat berapa lama lini menunggu dan kenapa. Besok kejadiannya terulang, sementara papan target di ujung lini baru diperbarui saat jam istirahat.
Andon digital mengubah pola itu. Status setiap stasiun tampil di layar yang terlihat dari lantai produksi, diambil langsung dari data mesin dan tombol panggilan operator. Panggilan yang tidak ditanggapi naik ke orang berikutnya, dan setiap kejadian tercatat. Artikel ini membahas apa yang perlu ditampilkan, cara menyusun eskalasi, dan data apa yang layak disimpan.
Apa itu andon digital
Andon berasal dari kata Jepang untuk lentera. Di manufaktur, istilah ini dipakai untuk sinyal visual yang memberi tahu semua orang bahwa sebuah stasiun butuh bantuan. Versi awalnya berupa lampu menara di mesin dan tali atau tombol yang ditarik operator saat ada masalah. Andon digital menambahkan tiga hal:
- Sumber data otomatis. Status berjalan atau berhenti dibaca dari mesin, tidak bergantung pada operator yang ingat menekan tombol.
- Papan bersama. Status semua stasiun tampil di satu layar di lantai produksi, di ruang supervisor, dan di ponsel.
- Catatan dan eskalasi. Setiap panggilan punya jam dibuat, jam ditanggapi, dan jam selesai, dan panggilan yang terlalu lama naik ke level berikutnya.
Sumber data: sinyal mesin dan panggilan operator
- Status dari PLC. Banyak PLC sudah punya bit run, stop, fault, atau mode setup yang bisa dibaca.
- Status dari arus listrik. Untuk mesin lama tanpa PLC yang bisa dibaca, arus motor utama menunjukkan mesin berjalan, idle, atau mati.
- Penghitung produk. Counter di PLC atau sensor di ujung stasiun memberi output aktual per jam.
- Tombol panggilan. Satu tombol per jenis panggilan, misalnya teknisi, mutu, dan material, yang disambungkan ke modul input digital. Tombol fisik lebih mudah ditekan daripada layar sentuh saat tangan operator memegang benda kerja.
- Jadwal produksi. Jam istirahat, rencana ganti produk, dan target per jam, supaya berhenti yang terencana tidak tampil sebagai masalah.
Apa yang ditampilkan di papan andon produksi
Papan andon dibaca sekilas dari jarak beberapa meter, jadi isinya harus sedikit dan jelas. Contoh susunan warna yang umum, sesuaikan dengan kesepakatan di pabrik Anda:
| Warna | Arti | Contoh pemicu |
|---|---|---|
| Hijau | Berjalan normal | Status run, output sesuai target |
| Kuning | Butuh perhatian | Ada panggilan aktif atau output tertinggal dari target jam ini |
| Merah | Berhenti tidak terencana | Fault mesin atau berhenti melewati batas waktu |
| Biru atau abu-abu | Berhenti terencana | Istirahat, ganti produk, perawatan terjadwal |
Selain warna per stasiun, papan yang berguna biasanya memuat:
- Target dan aktual per jam serta kumulatif shift, supaya ketertinggalan terlihat sebelum shift berakhir.
- Durasi berhenti yang sedang berjalan. Mesin yang berhenti dua menit dan dua puluh menit butuh respons berbeda.
- Panggilan aktif beserta jenis, stasiun, dan lama menunggunya.
Grafik tren panjang, rincian OEE, dan tabel berisi puluhan angka lebih cocok di dashboard supervisor. Prinsip menyusun tampilan per peran dibahas di artikel dashboard IoT untuk operasional pabrik.
Eskalasi: siapa dipanggil dan kapan
Inti andon adalah respons, bukan lampunya. Panggilan yang tidak ditanggapi harus naik ke orang dengan wewenang lebih besar. Tabel berikut hanya ilustrasi; batas waktunya disepakati bersama tim produksi dan perawatan:
| Level | Kapan | Siapa |
|---|---|---|
| 1 | Saat panggilan dibuat | Team leader lini, lewat papan dan notifikasi |
| 2 | Belum ditanggapi setelah 5 menit | Supervisor shift dan teknisi jaga |
| 3 | Lini masih berhenti setelah 20 menit | Kepala produksi atau kepala perawatan |
Eskalasi berjalan bila orang yang datang menandai panggilan sudah ditanggapi (acknowledge), dan setiap level hanya menerima panggilan yang memang perlu ia tindak lanjuti. Kalau semua orang menerima semua panggilan, notifikasi cepat diabaikan. Cara menghindarinya dibahas di panduan ambang batas alarm sensor.
Data andon setelah shift selesai
Setiap panggilan adalah catatan kecil tentang masalah di lini. Setelah beberapa minggu, catatan itu menjawab pertanyaan yang sebelumnya hanya dijawab dengan perkiraan:
- Waktu respons: dari panggilan sampai orang datang, per shift dan per jenis panggilan.
- Waktu penyelesaian: dari orang datang sampai lini jalan lagi.
- Pareto panggilan: stasiun dan alasan yang paling sering memanggil.
- Pola waktu: panggilan material yang menumpuk di jam tertentu, misalnya, sering menunjuk ke jadwal pengiriman dari gudang, bukan ke operator.
Data yang sama menjadi bahan utama komponen availability dalam OEE. Andon menangani masalah saat terjadi, sedangkan OEE mengukur dampaknya terhadap kapasitas. Cara membaca OEE secara real-time dibahas di artikel monitoring OEE real-time.
Langkah menerapkan sistem andon pabrik
- Mulai dari satu lini yang paling sering berhenti atau paling menentukan output.
- Sepakati status dan jenis panggilan. Tiga atau empat jenis panggilan biasanya cukup di awal.
- Petakan sinyal mesin untuk setiap stasiun, lalu uji bahwa status di layar cocok dengan kondisi nyata.
- Susun papan dan matriks eskalasi bersama team leader, bukan hanya dengan tim IT.
- Latih operator dan penanggap. Operator harus merasa aman memanggil bantuan, dan penanggap harus tahu cara menandai panggilan.
- Tinjau data setiap minggu dan perbaiki batas waktu, jenis panggilan, serta tampilan.
Yang perlu diperhatikan
- Andon bergantung pada budaya respons. Kalau panggilan sering dibiarkan, operator berhenti memakainya dan papan hanya jadi hiasan.
- Bedakan berhenti terencana dan tidak terencana. Tanpa jadwal produksi, istirahat dan ganti produk tampil merah dan merusak kepercayaan pada papan.
- Andon digital bukan sistem keselamatan. Tombol darurat, interlock, dan pengaman mesin harus tetap bekerja lewat rangkaian terpisah yang tidak bergantung pada jaringan atau platform.
- Siapkan sinyal lokal. Lampu menara di mesin tetap berguna, supaya lantai produksi tidak buta saat layar tidak menerima data.
Pertanyaan yang sering diajukan
Apa bedanya andon digital dengan lampu menara biasa?
Lampu menara hanya terlihat di sekitar mesin dan tidak mencatat apa pun. Andon digital menampilkan status semua stasiun di satu layar, meneruskan panggilan ke orang yang tepat, dan menyimpan riwayat setiap kejadian. Lampu menara tetap berguna sebagai sinyal lokal.
Apakah mesin lama bisa ikut?
Bisa. Bila PLC-nya tidak bisa dibaca, status berjalan dan berhenti bisa diambil dari arus motor atau sensor sederhana, dan tombol panggilan dipasang terpisah.
Perlukah layar khusus?
Tidak selalu. Papan andon berbasis web bisa dibuka di peramban pada monitor atau TV di lantai produksi, dan tampilan yang sama bisa dibuka di ponsel supervisor.
Andon digital bersama INCLUDE
Di platform INCLUDE, status mesin, counter, dan tombol panggilan dikirim lewat MQTT atau HTTP, atau dibaca dari PLC dan modul input Modbus RTU lewat IncludeGateways. Data didorong ke dashboard begitu tiba, tanpa menunggu halaman di-refresh, sehingga papan di lantai produksi bergerak bersamaan dengan kejadian di lini.
Papannya Anda susun sendiri dari 88 widget, seperti kartu status dan nilai, grafik, tabel riwayat, dan tabel alarm, lalu dibuka di layar produksi atau di aplikasi mobile dengan tampilan yang sama. Setiap parameter bisa diberi ambang optimal, warning, dan critical; bila PLC menyediakan durasi berhenti sebagai register, ambang itu langsung menjadi eskalasi berbasis waktu. Alarm bisa ditandai sudah ditangani dan diselesaikan, dan notifikasinya dikirim lewat aplikasi, email, atau Telegram sesuai paket. Logika yang lebih rumit bisa disusun dengan Rule Chain yang mendukung node JavaScript (paket Pro ke atas), dan aturan otomasi bisa mengirim perintah ke aktuator, misalnya relay yang menyalakan lampu menara.
Lini sering berhenti tanpa catatan yang jelas?
Ceritakan jumlah stasiun, jenis mesin, dan PLC yang dipakai. Tim INCLUDE bantu memetakan sinyal yang bisa dibaca untuk papan andon pertama Anda.
Konsultasi Gratis via WhatsApp → Lihat platform INCLUDE →